 English
 中文


تشغيل المواد السيراميكية بالتقنية CNC: من التحكم في الهشاشة إلى التصنيع عالي الأداء


السيراميك المتقدم هو مواد حيوية في التصنيع الدقيق عالي الجودة. تشمل هذه المركبات الألومينا، والزركونيا، وكربيد السيليكون، ونتريد السيليكون، ومصفوفات السيراميك (CMCs). صلابتها العالية، وقوتها العالية، وكثافة منخفضة، ومقاومة الحرارة العالية، ومقاومة تآكل الأحماض والقلويات، وعازلها الكهربائي الممتاز، تجعل استخدامها على نطاق واسع في تطبيقات صعبة مثل مكونات المقاطع الساخنة في الطيران، والمحامل الدقيقة، ومكونات الزرعات الطبية، وأجزاء النواة لمعدات أشباه الموصلات.
ومع ذلك، فإن السيراميك المتقدم هو مواد صلبة وهشة نموذجية مع قيود كبيرة في التشغيل. تجعلها صلابتها المنخفضة للكسر ونقص التشوه البلاستيكي عرضة جدا لتركيز الإجهاد أثناء التشغيل الآلي، مما قد يسبب تشقق الحواف، وتشققات، وتشققات دقيقة. كما تؤدي احتكاكتها القوية إلى انخفاض كفاءة التشغيل الآلي، وتآكل سريع للأدوات، وعائد إنتاج غير مستقر، مما يزيد بشكل كبير من صعوبة تصنيع قطع السيراميك الدقيقة.
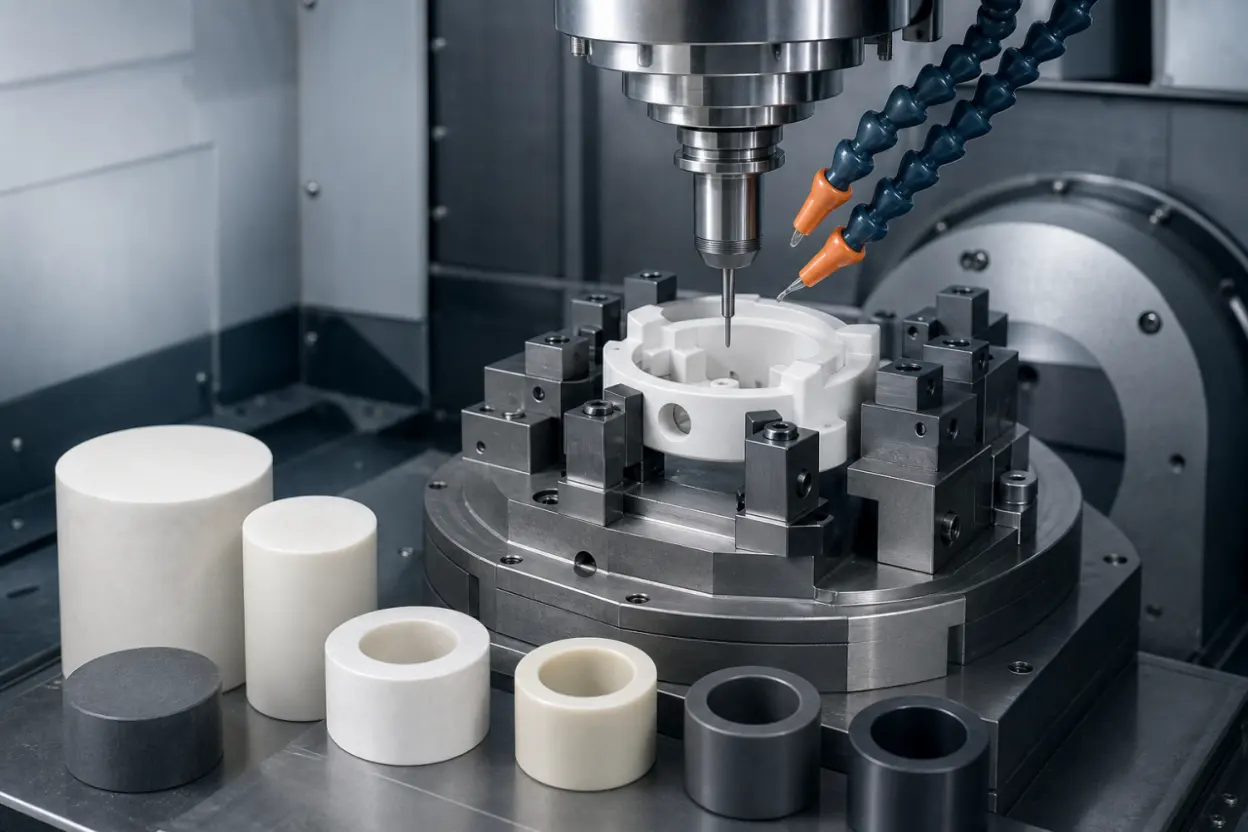
يستخدم تصنيع السيراميك التقليدي عادة عمليات شبه صافية مثل الضغط الجاف والصب الانزلاقي، تليها التلبيد بدرجات حرارة عالية والطحن النهائي أو التلميع. على الرغم من نضجها واستقرارها، تعتمد هذه العمليات على أدوات مخصصة وقد تتطلب تكاليف إنتاج مرتفعة، وأوقات تسليم طويلة، وقدرة محدودة على الهندسة المعقدة. تعالج الماكينة السيراميكية CNC هذه القيود. يمكن للطحن والطحن الدقيق في CNC تشكيل القطع الخزفية مباشرة دون الحاجة إلى قوالب مخصصة، مما يزيد بشكل كبير من حرية التصميم ومرونة التصنيع لأنواع المنتجات المتعددة، والدفعات الصغيرة، والمكونات السيراميكية المعقدة.
نقطة أساسية هي أن تشغيل السيراميك CNC لا يمكنه ببساطة اعتماد طرق قطع المعادن. تقوم الآلات المعدنية بإزالة المواد بشكل رئيسي عبر التشوه البلاستيكي، بينما لا يوفر السيراميك حاجزا بلاستيكيا تحت الحمل، لذا حتى تركيز إجهاد بسيط قد يبدأ الكسر الهش. الهدف الأساسي من تشغيل السيراميك CNC هو التحكم في الهشاشة. تم تصميم نظام العملية بالكامل لقمع الكسور الهشة وتقليل أضرار التشغيل مع الحفاظ على الإنتاجية، مع الحفاظ على تقشر الحواف، والأضرار تحت السطحية، والشقوق الدقيقة ضمن الحدود المسموح بها للتصنيع الدقيق.
1. التأثيرات الأساسية لهشاشة السيراميك على قابلية التشغيل
يتم تحديد قابلية التشغيل الخزفي بشكل مشترك بواسطة البنية الدقيقة والخصائص الميكانيكية، ويمكن أن تتصرف المواد ذات الهياكل المختلفة بشكل مختلف تماما أثناء التشغيل الآلي. تحتوي زجاج الميكا الخزفي والمواد المشابهة على هياكل واجهة ضعيفة تدعم انحراف الشقوق وتوزع طاقة القطع، مما يقلل من الكسور المركزة. لذلك، فإن قابليتها للتصنيع أفضل بكثير من السيراميك الهندسي أحادي الطور الكثيف.
معظم السيراميك الصناعي المتقدم يتميز ببنية كثيفة أحادية الطور، وصلابة عالية، ومتانة كسر منخفضة نسبيا. تهيمن إزالة المواد على الكسر الهش ويمكن تقسيمها عموما إلى وضعين:
طريقة إزالة الهشاشة: عندما يتجاوز عمق القطع العمق الحرج، تزال المادة السيراميكية عن طريق الكسر الهش. السطح المصنوع في الآلة معرض للحفر والتشققات وتقشر الحواف، مما يؤدي إلى جودة سطح ضعيفة ودقة أجزاء أقل.
وضع إزالة القطع اللين: عندما يتم تقليل عمق القطع إلى مقياس تحت الميكرون، يمكن إزالة السيراميك بواسطة آلية قص بلاستيكية مشابهة للمعادن. هذا يتجنب الكسور الهشة الواسعة ويمكن أن ينتج أسطحا عالية الدقة وجودة المرآة، مما يجعله النمط المفضل للتشغيل السيراميكي الدقيق.
تشير دراسات العمليات إلى أنه في وضع إزالة الهشاشة، قد تطور طبقة تلف في السيراميك القابل للتصنيع LaPO₄/Al₂O₃ بسماكة تصل إلى 15 ميكرومتر. هذه العيوب الداخلية المخفية يمكن أن تقلل مباشرة من عمر الخدمة واستقرار التشغيل.
2. التحديات الأساسية في تشغيل السيراميك بالألياف CNC والحلول المستهدفة
(1) تقشر الحواف: القضية الأساسية في الجودة التي تؤثر على عائد الإنتاج
تقشر الحواف هو أكثر عيب السيراميك شيوعا في تشغيل CNC وأحد أكثر الأسباب شيوعا لرفض القطع. نظرا لانخفاض متانة الكسر، فإن السيراميك عرضة بشكل خاص للتشقق التدريجي عند مخارج القطع والزوايا والحواف وميزات الجدران الرقيقة. يمكن أن تضر التشققات الطفيفة بالمظهر وتقلل من دقة التجميع، بينما قد يؤدي التشقق الشديد إلى خردة قطعة العمل وزيادة تكلفة الإنتاج بشكل كبير.
الحل المستهدف: تحديد عمق القطع في كل مرور، استخدام مسارات أدوات تروكويدية، إعطاء الأولوية لطحن التسلق حيثما كان ذلك مناسبا، وتوفير دعم مساعد بتركيبات مخصصة. توزع هذه التدابير إجهاد القطع، وتقمع كسر الزوايا والحواف عند المصدر، وتحسن سلامة الحواف.
(2) سلامة السطح والأضرار الخفية تحت السطحية
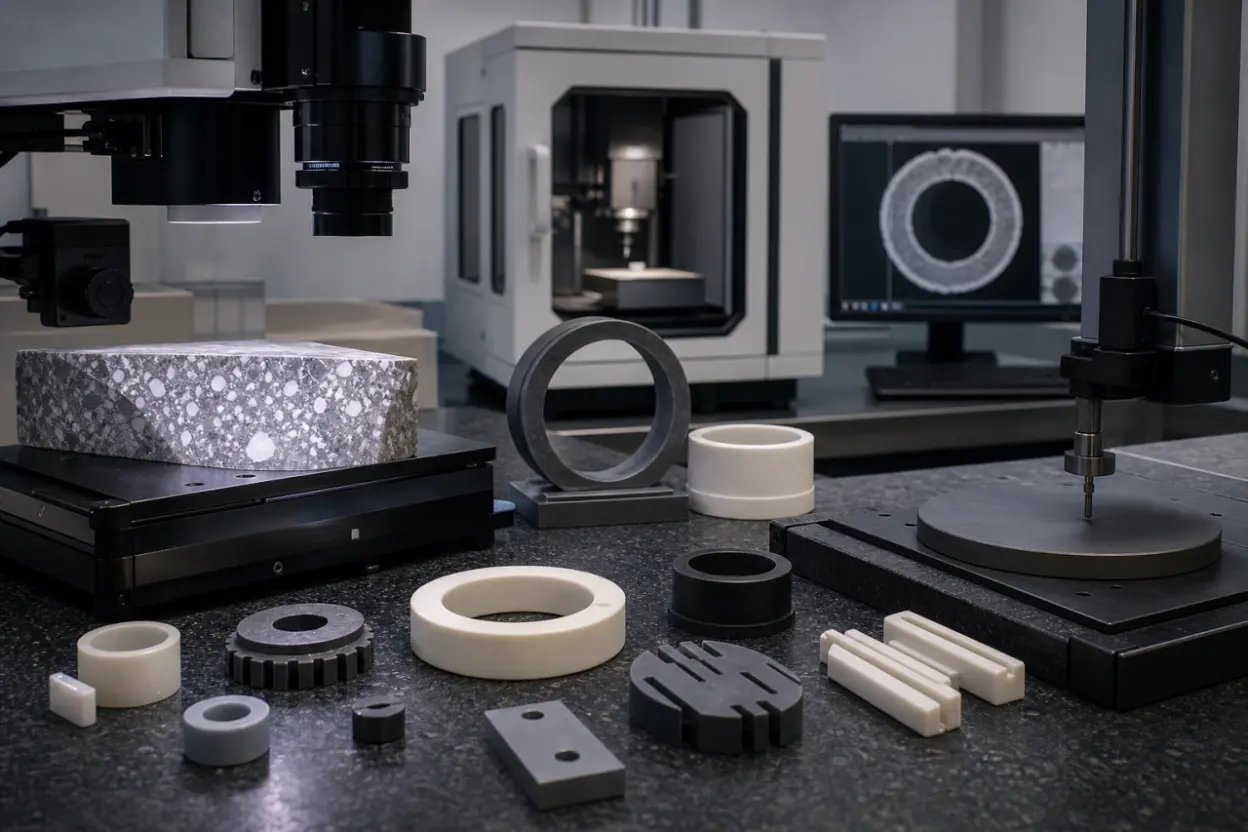
لا يمكن تقييم جودة التشغيل الخزفي فقط من خلال قيم خشونة السطح مثل Ra و Rz. قد تبقى الشقوق الوسيطة، والشقوق الشعاعية، والشقوق الجانبية، والطبقات المتبقية من الإجهاد الناتجة أثناء الطحن والطحن مخفية تحت سطح يبدو أملسة، مما يشكل أضرارا تحت السطح (SSD). لا يمكن تحديد هذه العيوب بصريا، لكنها أسباب رئيسية للتشقق والفشل أثناء الخدمة طويلة الأمد.
معلمات الطحن لها تأثير حاسم على عمق الضرر تحت السطح. استنادا إلى نظرية التلامس المرن الهيرتزية ونموذج JH-2 التأسيسي، طورت الصناعة نماذج تنبؤية لأضرار السيراميك تحت السطح تحت معدلات إجهاد عالية. توضح هذه النماذج سلوك انتشار الشقوق وتوفر أساسا نظريا لتحسين معلمات العملية.
تنقسم طرق فحص الأضرار الحالية إلى فئتين. تلميع المقطع العرضي والملاحظة مدمر لكنه يوفر دقة فحص عالية. التصوير المقطعي المحوسب بالأشعة السينية والمجهر بالموجات فوق الصوتية غير مدمرين ومناسبان للفحص الدفعي للأجزاء النهائية. الاستراتيجية الأساسية لتقليل الضرر تحت السطح هي تحقيق التشغيل بنظام التشكيل المطن من خلال تحسين العملية، وتحويل آلية الإزالة من الكسر الهش إلى القص البلاستيكي وتقليل الضرر الداخلي الخفي.
(3) التحكم في تآكل الأدوات والتنبؤ بعمر الأدوات
السيراميك المتقدم شديد الكاشط ويسبب تآكل شديد للأدوات. لذا يجب أن يتطابق اختيار الأدوات مع حالة التلبيد في السيراميك وسيناريو التشغيل المقصود:
تصنيع السيراميك الصلب المدلب: أدوات الألماس هي الخيار العملي للإنتاج المستقر. يمكن أن تصل صلابة الألماس إلى 8,000-10,000 HV، متجاوزة بكثير الألومينا عند حوالي 2,000 HV والزركونيا عند حوالي 1,200-1,400 HV. هذا يقلل من تآكل القطع ويدعم دقة التشغيل واستقرار العملية.
التشغيل الناعم للأجسام الخضراء المقبلة: تتميز القوالب الخزفية في هذه الحالة بصلابة منخفضة نسبيا، لذا يمكن للأدوات التقليدية من الكربيد أو المطلية تلبية متطلبات التشغيل مع التحكم في تكلفة الإنتاج.
حتى مع أدوات الألماس، يؤدي التشغيل المستمر للسيراميك في النهاية إلى تآكل الجوانب وفقدان حبيبات الكاشط، مما يزيد من قوة القطع، ويقلل من خشونة السطح، ويزيد من تقشر الحواف. تشمل تدابير التحكم المعتمدة الفحص الدوري للأدوات واستبدالها، والمراقبة عبر الإنترنت لقوة القطع، وإدارة عمر الأدوات التنبؤية بناء على نماذج النظام الرمادي. بالإضافة إلى ذلك، يمكن للتبريد بالتجميد أن يطيل بشكل كبير عمر خدمة أدوات PCD عند تصنيع مركبات مصفوفة السيراميك.
3. خصائص التشغيل والتطبيقات المناسبة للمواد الخزفية المتقدمة
| نوع المادة | الخصائص الرئيسية | التطبيقات المناسبة | اعتبارات التشغيل |
| Alumina Al₂O₃ | صلابة عالية، عزل جيد، مقاومة عالية للحرارة، وتكلفة منخفضة نسبيا | العوازل الصناعية، المكونات القياسية المقاومة للتآكل المعدنية، الركائز الخزفية، وأجزاء السيراميك الصناعية العامة | متانة منخفضة نسبيا؛ يمكن أن تسبب الأعماق الكبيرة في القطع وارتفاع معدلات التغذية تشققا. استخدم الطحن بنظام التشكيل المرن وتحكم بدقة في معايير التشغيل. |
| زركونيا ZrO₂ | متانة ممتازة، قوة عالية، مقاومة جيدة للشقوق، مقاومة للتآكل ومقاومة التآكل | مكونات مصغرة دقيقة، وأجزاء سيراميك طبية، ومكونات اتصالات بصرية، وأجزاء معقدة مقاومة للتآكل | كثافة عالية ومقاومة للقطع؛ قد يكون تآكل الأدوات أسرع من استخدام الألومينا. تحسين التبريد ومسارات الأدوات. |
| كربيد السيليكون SiC | صلبة للغاية ومقاومة للارتداء، مقاومة لدرجات الحرارة العالية، خفيفة الوزن، ومستقرة كيميائيا | مكونات عالية الحرارة في مجال الطيران، وأجزاء تآكل أشباه الموصلات الفاخرة، وأجزاء هيكلية مقاومة للتآكل | هش جدا مع نافذة معالجة ضيقة. تجنب أعماق القطع الكبيرة وأعط الأولوية للتشغيل بمساعدة الموجات فوق الصوتية. |
| نيتريد السيليكون Si₃N₄ | قوة حرارة عالية، مقاومة للصدمات، سلوك تزييت ذاتي، ومقاومة جيدة للصدمات الحرارية | محامل سيراميك عالية الحرارة، ومكونات توربين، وأجزاء تريبولوجولوجية مقاومة للتآكل عالية الجودة | حساس جدا لمعايير التشغيل الآلي. يمكن أن تؤدي الانحرافات في التغذية أو السرعة إلى حدوث شقوق دقيقة عميقة، مما يتطلب تحكما دقيقا في المعاملات. |
| مصفوفة السيراميك المركب (CMC) | هيكل مركب خفيف الوزن، مقاوم لدرجات الحرارة العالية، مقاوم للإجهاد، ومتعدد الطبقات | قطع القسم الساخن الأساسية لمحركات الطيران والهياكل الخفيفة عالية الحرارة عالية الجودة | تسرع الألياف الداخلية من تآكل الأدوات وقد تسبب تقشر الألياف وانسحاب الألياف. يوصى بالتبريد المبرد والمساعدة في الاهتزاز فوق الصوتي. |
4. ملخص ممارسات رئيسية لتشغيل السيراميك CNC
أولا، تعتمد قابلية التشغيل الخزفي على التوافق بين البنية الدقيقة والخصائص الميكانيكية. يمكن للهياكل ذات الواجهة الضعيفة من اللاميلا تحسين سلوك التشغيل، بينما لا تمتلك السيراميك أحادي الطور الكثيف مسارا طبيعيا لتخفيف الإجهاد، وبالتالي تتطلب معايير عملية محسنة بعناية لضمان الجودة.
ثانيا، تشقق الحواف والتلف تحت السطح هما القيدان الرئيسيان على جودة التشغيل الخزفي. المسارات المحسنة، وعمق القطع، ودعم التركيبات يمكن أن تتحكم في عيوب الحواف. استبدال إزالة الكسور الهشة بقطع بلاستيكية بنظام التشكيل القابل للطي أمر ضروري لتقليل الضرر الداخلي الخفي وتحسين سلامة السطح.
ثالثا، يعد التشغيل فوق الصوتي المساعد تقنية رائدة في معالجة السيراميك الصلب والهش بدقة عالية. يمكن أن يقلل الاهتزاز الموجات فوق الصوتية الطولي والالتوائي المدمج مقاومة القطع، ويقلل من حجم تشقق الحواف، ويبطئ تآكل الأدوات، مما يجعله مناسبا بشكل خاص للسيراميك والمواد المركبة الفضائية الجوية.
رابعا، إدارة الأدوات الموحدة ضرورية للتحكم في التكاليف وتحسين الجودة. تحتاج السيراميك الصلب المدلد إلى أدوات ألماسية مع نظام إدارة كامل يغطي الفحص، والمراقبة عبر الإنترنت، والتنبؤ بعمر الأدوات للحفاظ على اتساق التشغيل.
خامسا، عمليات التصنيع المتكاملة هي اتجاه مهم للمستقبل. التصنيع الهجين الذي يجمع بين التشكيل الإضافي والتشطيب CNC يمكن أن يدعم الهندسة المعقدة، والدقة العالية، وتكلفة الإنتاج المنخفضة مع التغلب على قيود العمليات التقليدية.
5. الصناعات المطبقة وفئات المنتجات النموذجية
يمكن لتشغيل السيراميك الدقيق CNC تلبية متطلبات الصناعات المختلفة لمقاومة التآكل العالية، ومقاومة التآكل، والأداء في درجات الحرارة العالية، والعزل الكهربائي، والدقة الأبعادية. تشمل التطبيقات النموذجية:
الطيران: مكونات المحرك السيراميكية المقطعية الساخنة، بوشات مقاومة للتآكل عالية الحرارة، وهياكل سيراميك معقدة خفيفة الوزن؛
معدات أشباه الموصلات: مكونات التفريغ السيراميكية، محددات العازلة الدقيقة، حوامل السيراميك، ومكونات الختم؛
التطبيقات الطبية: مكونات الزركونيا السنية وهياكل الزرعات السيراميكية المقاومة للتآكل والتآكل المعدنية؛
الآلات الدقيقة: المحامل السيراميكية، بوشات الإرشاد، المكونات التريبولوجية، والأجزاء المصغرة الدقيقة المقاومة للارتداء؛
الطاقة الجديدة والصناعة الراقية: السيراميك العازل عالي الحرارة، أختام السيراميك المقاومة للتآكل، ومكونات ناقل حركة سيراميك دقيق.
6. المعلومات الموصى بها قبل طلب عرض السعر
لتقييم جدوى تشغيل CNC بدقة، وتعريف عملية محسنة، وحساب تكاليف الأدوات والإنتاج، وتقدير وقت التسليم، وتقليل مخاطر العيوب، ينصح العملاء بتقديم المعلومات التالية مسبقا:
رسم ثنائي الأبعاد كامل، نموذج ثلاثي الأبعاد، أو مجموعة كاملة من الأبعاد الهيكلية؛
متطلبات المواد مثل الألومينا، الزركونيا، كربيد السيليكون، نيتريد السيليكون، أو مركبات مصفوفة السيراميك؛
التفاوتات البعدية الحرجة، خشونة السطح، دقة الحواف والزاوايا، هندسة التجويف الداخلي، معايير المظهر، ومتطلبات السطح الوظيفي؛
معايير قبول العيوب، بما في ذلك ما إذا كان يسمح بتشقق الحواف الطفيفة أو الشقوق الدقيقة وكيفية تصنيف الأسطح التجميلية، والتجميعات الوظيفية، والأسطح غير الحرجة؛
ظروف الخدمة الفعلية، بما في ذلك درجة الحرارة، والوسائط التآكلية، والحمل أو الضغط، وظروف الاحتكاك، ومتطلبات العزل، ومتطلبات مقاومة الإجهاد؛
كمية النموذج الأولي، حجم إنتاج الدفعات، وجدول التسليم المستهدف.
الأسئلة الشائعة (FAQ)
س: هل أدوات الألماس إلزامية لتشغيل السيراميك الصلب المتورد بالألياف CNC (CNC)؟
ج: نعم. السيراميك المتقدم المكثف يتميز بصلابة عالية جدا، والأدوات التقليدية من الكربيد أو المطلية تتآكل بسرعة كبيرة بحيث لا تلبي متطلبات الدقة والإنتاج الكبير. أدوات PCD الماسية مناسبة للتشغيل المستقر وطويل الأمد للسيراميك الصلب. أجسام السيراميك الأخضر غير المحروقة لها صلابة أقل ويمكن تشكيلها بالأدوات التقليدية لتقليل تكلفة الإنتاج.
س: هل يمكن لتشغيل السيراميك CNC القضاء تماما على الشقوق الدقيقة تحت السطح؟
ج: لا. لا يمكن القضاء عليها تماما، لكن يمكن قمعها وتقليلها. يمكن أن يقلل القطع بنظام القطع تحت الميكروني، والاهتزاز بمساعدة الموجات فوق الصوتية، والتبريد بالتجميد، وتحسين سرعة المغزل ومعدل التغذية وعمق القطع إلى تقليل طبقة الضرر تحت السطح إلى نطاق صغير جدا يلبي متطلبات معظم المكونات عالية الجودة.
س: كيف يمكن التحكم في تقشر الحواف عند تصنيع أجزاء خزفية رقيقة أو معقدة؟
ج: استخدم مزيجا من التركيبات المخصصة مع دعم مساعد كامل، وتقليل حمل القطع في كل مرة، والطحن التروكويدي مع التشكيل التصاعدي، والقطع بمساعدة فوق الصوتية. توزع هذه الإجراءات إجهاد القطع، وتتجنب تركيز الإجهاد المحلي، وتقلل بشكل كبير من تكسر الحواف وفقدان المواد.
س: كيف تختلف تحديات التشغيل في مركبات مصفوفة السيراميك عن تلك الموجودة في السيراميك أحادي الطور التقليدي؟
ج: الفروقات كبيرة. التحديات الرئيسية في السيراميك أحادي الطور هي الكسور الهشة والتشقق الدقيق. كما تعاني مركبات المصفوفة السيراميكية من تآكل الألياف، وإزالة التفكك، وسحب الألياف، إلى جانب تآكل أسرع للأدوات ونافذة عملية أضيق. تتطلب عمليات التبريد المبرد وعمليات الاهتزاز فوق الصوتي للحفاظ على جودة التشغيل.
س: ما هي الأجزاء السيراميكية غير المناسبة جيدا للتصنيع الدقيق في CNC؟
ج: الأجزاء السيراميكية البسيطة والكبيرة ذات الجدران السميكة التي تنتج بكميات كبيرة وأحجام قياسية تكون عادة أكثر ملاءمة للضغط الجاف التقليدي أو الضغط الإيزوستاتيكي، الذي يوفر تكلفة أقل وكفاءة أعلى. التصنيع CNC أكثر فائدة لقطع الجدران الرقيقة، غير المنتظمة، متعددة الأسطح، الدقة المصغرة، والقطع المخصصة الصغيرة.
تقييم العمليات ودعم التصنيع المخصص
إذا كانت مكوناتك من الألومينا، الزركونيا، كربيد السيليكون، نيتريد السيليكون، مركب المصفوفة السيراميكية، أو مكونات سيراميك متقدمة أخرى تحتاج إلى جدران رقيقة، أسطح منحنية معقدة، تجاويف داخلية مصغرة، أو تفاوتات عالية الدقة، أو إذا كنت بحاجة لمعالجة تقشر الحواف، أو تلف تحت السطح، أو دقة غير مستقرة، يمكننا تقييم جدوى تشغيل CNC بناء على رسوماتك، مواصفات المواد، متطلبات الدفعات، وظروف الخدمة. نقدم تخطيطا مخصصا للعمليات للتحكم في الهشاشة ودعم تصنيع دقيق شامل يشمل تحسين العمليات، واختيار الأدوات، والتحكم في الدقة، وتقدير التكاليف.


In This Article
- 1 1. التأثيرات الأساسية لهشاشة السيراميك على قابلية التشغيل
- 2 2. التحديات الأساسية في تشغيل السيراميك بالألياف CNC والحلول المستهدفة
- 3 3. خصائص التشغيل والتطبيقات المناسبة للمواد الخزفية المتقدمة
- 4 4. ملخص ممارسات رئيسية لتشغيل السيراميك CNC
- 5 5. الصناعات المطبقة وفئات المنتجات النموذجية
- 6 6. المعلومات الموصى بها قبل طلب عرض السعر
- 7 الأسئلة الشائعة (FAQ)
- 8 تقييم العمليات ودعم التصنيع المخصص
