 English
 中文


كيفية صنع سيراميك ZrO₂: من المسحوق إلى المكونات الهيكلية الدقيقة

أدت التطورات في التصنيع إلى انتشار سيراميك الزركونيا، الذي يتكون من ثاني أكسيد الزركونيوم (ZrO₂)، وأطلق مصطلح "الفولاذ السيراميكي". تتميز سيراميك الزركونيا بخصائص ميكانيكية مثيرة للإعجاب، مثل المتانة والقوة، بالإضافة إلى مقاومة ممتازة للتآكل والتآكل والصدمات الحرارية. ومن اللافت أن مساحيق السيراميك الخام لديها القدرة على التصنيع إلى مكونات هيكلية دقيقة قادرة على تحمل أكثر البيئات تطلبا في مجالات الطيران والطب وأشباه الموصلات.
يتم وصف تصنيع السيراميك في ZrO₂ ككل (من اختيار المسحوق إلى ضمان جودة ما بعد الإنتاج للسيراميك) في الصفحات التالية، ويبرز القدرات التصنيعية المتقدمة لدى شركات مثل UPCERA، التي تقدم الدقة والتسامح والهندسة المعقدة التي تطلبها العديد من المجالات.
الخطوة 1: اختيار ومعالجة مسطحات السيراميك عالية النقاء
المسحوق هو نقطة البداية لجميع سيراميك ZrO₂. ليس أي مسحوق، بل مسحوق زركونيا عالي النقاء وهندسي بعناية مع حجم وشكل جسيمات مضبوطة.
• الزركونيا المثبتة بالإيتريا (Y-TZP) هي المعيار الصناعي: Y-TZP هو المسحوق الأكثر استخداما لإنتاج أجزاء الزركونيا الهيكلية. لتكوين زركونيا صلبة مقاومة للكسور بدرجة حرارة الغرفة، يتم تثبيت الطور البلوري الرباعي بإضافة إيتريا (Y₂O₃).
• تتأثر الخصائص النهائية للمسحوق بتوزيع أحجام الجسيمات: مسطحات الميكرون (<1 ميكرومتر) عادة ما تكون مسطحة بكثافة وتنتج هياكل دقيقة سهلة التكرير. من أجل الانكماش المستمر وتقليل مخاطر حدوث العيوب، فإن توزيعات الجسيمات الموحدة ضرورية.
امتلاك أنظمة هندسة مسطحات متفوقة يمنح الشركات القيادة في الصناعة: فعلى سبيل المثال، تستخدم UPCERA نظام هندسة مسحوق ثنائي النواة. يضمن هذا النظام توزيعات جسيمات متجانسة مع حبيبات ذات شكل محكم. وبفضل الدقة في مرحلة البارود، يتم تعزيز الخصائص الميكانيكية والبصرية للأجزاء النهائية بشكل كبير.
الخطوة 2: التشكيل والتشكيل
يجب تشكيل المسحوق إلى شكل نهائي تقريبي. هناك العديد من تقنيات التشكيل المختلفة. يمكن اختيار واحدة معينة بناء على هندسة المكون أو حجم الإنتاج.
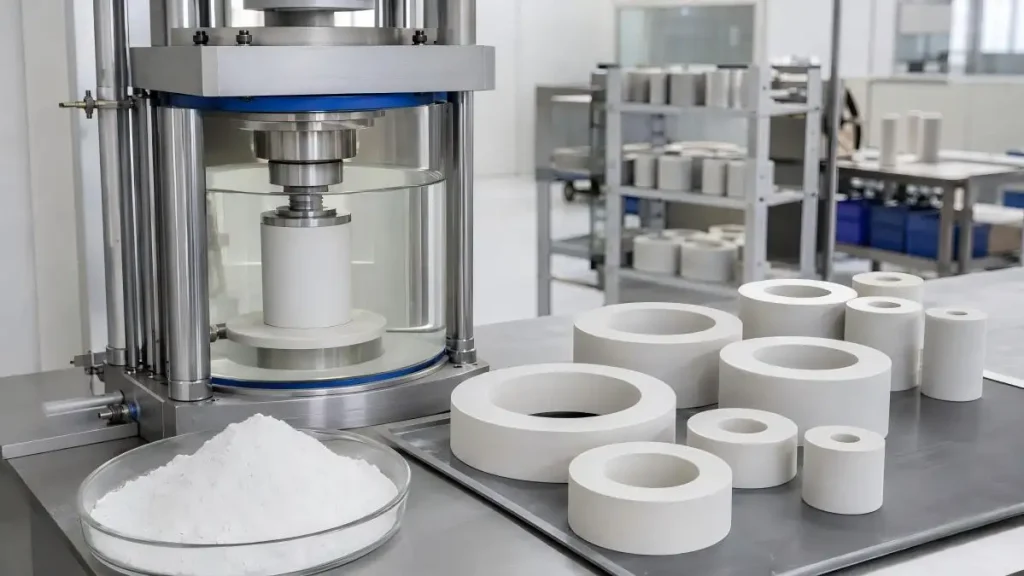
الضغط الإيزوستاتيكي
• غالبا ما يتم اختيار الضغط الإيزوستاتيكي لتشكيل حلقات زركونيا ومكونات أسطوانية مشابهة. في الضغط الإيزوستاتيكي:
• الضغط الجاف يستخدم ضغطا أحادي المحور لضغط المسحوق في قالب.
• الضغط البارد المتساوي (CIP) يستخدم وسطا سائلا لتطبيق الضغط من جميع الاتجاهات، وينتج عنه كثافة أكثر تجانسا. يقلل CIP من العيوب الشائعة مثل التشققات والتصفيح.
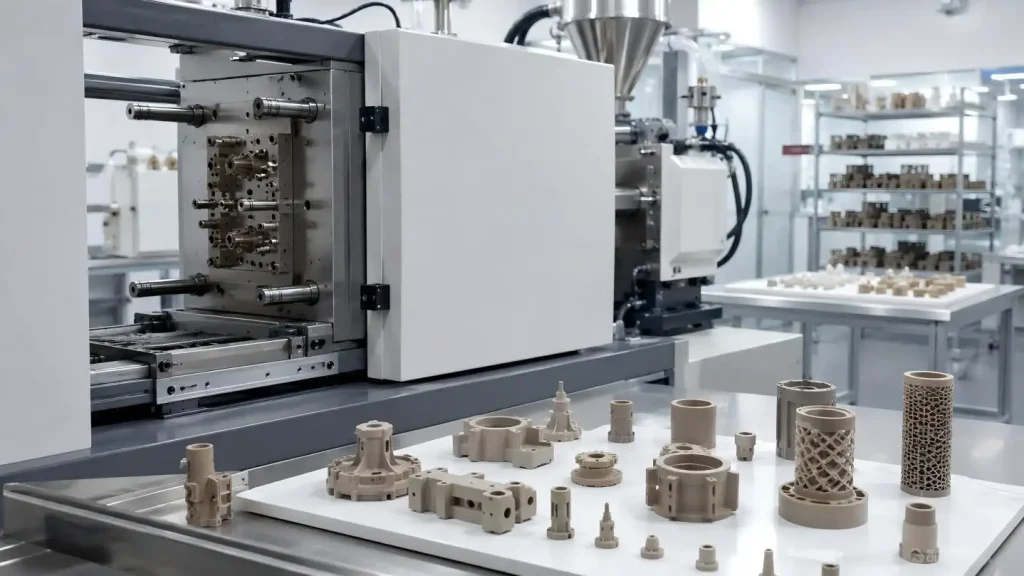
التشكيل بالحقن الخزفي (CIM)
• يتم اختيار CIM عندما تكون هندسة المكون معقدة وعندما يكون حجم الإنتاج كبيرا.
• تحضير المواد الخام: يتم خلط مسحوق الزركونيا مع المواد الرابطة العضوية، مما ينتج مادة خام أكثر تجانسا وبلاستيكية بطبيعتها.
• التشكيل بالحقن: يتم حقن المادة الخام في قالب تحت ضغط التقوب.
•التفكيك: تزال المواد العضوية لإنتاج جزء "بني".
•CIM مفيد للمكونات التي لها هندسة داخلية معقدة وجدران وميزات رقيقة. هذه التصاميم ستكون صعبة جدا في الإنتاج باستخدام تقنيات الضغط التقليدية.
التصنيع الإضافي
التقنيات قيد التطوير، مثل نفث الروابط والتشكيل الحر الشكل بالحقن، تزيد بشكل كبير من القدرات الهندسية المحتملة للسيراميك الزركونيا. مزايا هذه الطرق هي:
• القدرة على النمذجة بسرعة دون الحاجة لأي أدوات
• تصنيع المكونات بتصاميم أكثر تعقيدا بكثير
• تصنيع المكونات التي تحتوي على ميزات مخصصة أكبر لخطوط منتجات منخفضة الحجم وعالية القيمة
الخطوة 3: التلبيد – عملية تحقيق الكثافة الكاملة
التلبيد هو عملية صنع سيراميك صلب وكثيف بالكامل عن طريق لحام الجزيئات معا. تتم هذه العملية عن طريق تسخين الجزء المشكل (الأخضر أو البني) إلى درجة حرارة عالية.
تتراوح درجات حرارة التلبيد للزركونيا بين 1400 °م و1520 °م. عند هذه الدرجات الحرارة، تكون جزيئات الزركونيا مرتبطة بالانتشار، مما يقضي تماما على المسامية وتحقق كثافة كاملة.
تلبد الزركونيا توازن دقيق. معدل التلبيد، ودرجة حرارة التثبيت، ودرجة حرارة التبريد، ستؤثر بشكل كبير على البنية المجهرية النهائية للجزء المتحول وخصائصه الميكانيكية. التلبيد السريع جدا سيؤدي إلى حدوث تشقق. التسخين غير المتساو سيشوه القطعة.
يتم استخدام تقنيات التلبيد المتقدمة:
• التلبيد ذو الخطوتين يتيح فصل نمو الحبوب عن الكثافة وينتج هياكل مجهرية أكثر تحسينا.
• التلبيد باستخدام الحث الراديوي يستخدم انتقال الزركونيا إلى المعدن إلى العازل فوق 1400 درجة مئوية ويقلل من وقت التلبيد التقليدي لمدة 8 ساعات إلى 40 دقيقة.
• يمكن للتلبيد الفلاش تحقيق كثافة كاملة في غضون ثوان عند درجات حرارة أقل بكثير.
يمكن هندسة الزركونيا بشكل أكثر دقة. يتم التحكم في عمليات التلبيد لتحقيق مسامية تقارب 0٪، مما يسمح للزركونيا بالحفاظ على مستوى عال من الاستقرار أثناء الصدمات الحرارية طوال فترة تشغيلية طويلة.
الخطوة 4: التشغيل الدقيق
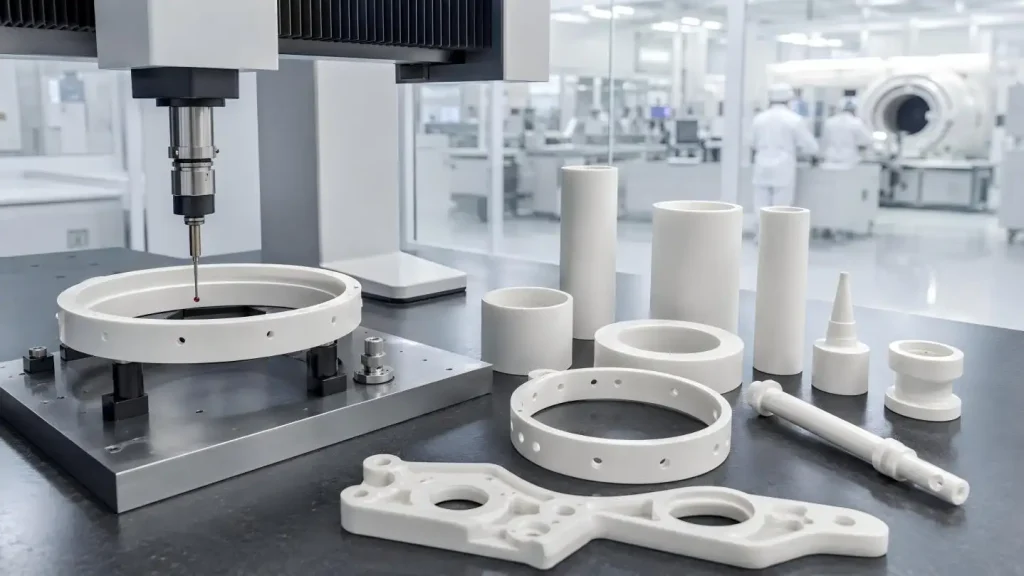
قد يكون من الضروري استخدام التشغيل الدقيق بعد التلبيد لتلبية متطلبات القطع.
لماذا الآلة إذا السينتر؟ الزركونيا تنكمش بنسبة 20-25٪ أثناء التلبيد. بينما يمكن التحكم في هذا الانكماش بشكل موثوق إلى حد ما عن طريق تعديل دورة التلبيد، فإن التسامح تحت المليمتر عادة ما يتطلب التشغيل بعد التلبيد.
التصنيع CNC خيار جيد: التصنيع CNC هو الطريقة الوحيدة الفعالة لمعالجة الزركونيا المدلدة. يتم تنفيذه بدقة عالية باستخدام أدوات الألماس. أدوات الألماس هي الأدوات الوحيدة الفعالة لمعالجة الزركونيا المدلدة.
بعض معايير التشغيل الأخرى ذات الصلة تشمل:
• التدخلات والتغذية: يجب تحسينها لتناسب عتبة الكسر الهش للسيراميك لتجنب تلف الجزء بسبب التشقق.
• إدارة المبرد والحرارة: تحافظ على السلامة وتقلل من التشوه.
•التركيب التكيفي: يتحكم في الاهتزازات على الهياكل الهشة ذات الجدران الرقيقة.
الدقة ذات قيمة عالية في هذه الصناعة: حيث يحقق المصنعون المتقدمون خشونة سطحية تتراوح بين Ra0.02 وRa0.2، وتحمل استدارة وتركيز تبلغ 0.002 مم، وسماكة جدران تبلغ 0.1 مم. تعد هذه الدقة حاسمة في تجميع المنتجات المتقدمة في الإلكترونيات والبصريات والطيران وغيرها بسبب جودة الملاءمة المطلوبة وقابلية تكرار المنتج.
الخطوة 5: مراقبة الجودة والفحص
الخطوة الأخيرة هي الفحص المكثف لتلبية جميع مواصفات المكونات.
• القياس أثناء العملية: يتم مراقبة التباين بينما تبقى التسامحات في المركز خلال عمليات الإنتاج الطويلة من خلال قياس الحلقة المغلقة.
• التحكم الإحصائي في العمليات: تم تطوير نظام صارم لإدارة جودة كل قطعة على حدة. تستخدم المقاييس والقياسات البصرية لفحص الأبعاد الحرجة.
• السيطرة البيئية: في حالة أشباه الموصلات والأجهزة الطبية، فإن القدرة على التحكم في إدارة التلوث أمر محوري.
ميزة UPCERA: تكامل كامل السلسلة
لدى أفضل المصنعين القدرة على تنفيذ كل خطوة، ولكن بشكل خاص القدرة على دمج سلسلة العمليات بأكملها.
كل خطوة في سلسلة الصناعة بأكملها تحت السيطرة. يؤدي التكامل الرأسي الكامل إلى ضمان جودة المنتج من المسحوق إلى المنتج المعالج بدقة.
• التصنيع والتحكم في المواد كنظام واحد: لدى الشركات المصنعة مثل UPCERA القدرة على دمج سمات النظام مثل المتانة، وقابلية التلميع، والسلوك العازل، والاستقرار الأبعادي، وكلها يمكن توحيدها.
• المساعدة في التصميم: دمج المصنع في بداية مفاهيم التصميم أو النماذج الأولية يساعد في موازنة وتبسيط التصاميم، والسمك، ونصف قطر الزوايا، والتشطيب السطحي لحماية وظيفة التصميم والتحكم في التكاليف.
•جودة مضمونة من مصدر مباشر في المصنعإزالة الوسطاء تتيح جودة متسقة وبكميات كبيرة.
من المسحوق إلى الدقة: العملية الكاملة
يتطلب التحول الكامل لسراميك ZrO₂ من مسحوق خام إلى مكونات هيكلية دقيقة إتقان وخبرة في كل خطوة من هندسة المسحوق إلى مراقبة الجودة النهائية، بما في ذلك التشكيل، والتلبيد، والتصنيع الدقيق. يجب تنفيذ كل خطوة بأقصى درجات العناية لتحقيق الخصائص الاستثنائية للزركونيا لأكثر التطبيقات تطلبا في العالم.
سواء كان تصميم قطع طيران وفضاء يجب أن تصمد أمام الاهتزازات ودرجات الحرارة الشديدة؛ الزرعات الطبية التي يجب أن تكون متوافقة حيويا ومتينة؛ أو مكونات أشباه الموصلات التي يجب أن تتمتع بالنظافة الكيميائية والثبات الأبعادي؛ كل مثال من هذه الأمثلة يعتمد على ما إذا كان التصنيع سيسمح بالخصائص النظرية للزركونيا بأن تصبح عملية.
بالنسبة للمهندسين ومتخصصي المشتريات الذين يحتاجون إلى مكونات هيكلية زركونيا مصممة خصيصا، فإن أفضل خيار هو التعامل مع الشركات المصنعة التي تمتلك سيطرة كاملة على العمليات—من المسحوق إلى المنتجات النهائية عالية الدقة—والذين لديهم خبرة واسعة وشغف كبير تجاه العميل في تطبيق حاسم لهذه المادة الاستثنائية.
بالنسبة لمكونات السيراميك الهيكلية المخصصة من ZrO₂، نحن الخيار الأفضل ولدينا أفضل مزيج من الاستجابة السريعة، وأوقات التسليم القصيرة، والتصاميم المخصصة، والمواد المخصصة، والتصاميم المعقدة، والهندسة الكبيرة؛ كل ذلك بأقصى درجات التحمل.
الأسئلة الشائعة
س 1: ما هي طريقة التصنيع المعتادة لمكونات الهيكل الخزفي ZrO₂؟
ج: تشمل الطريقة المعتادة تحضير الممسحوق، والتشكيل (القالب بالضغط أو الحقن)، والتلبيد بدرجة حرارة عالية، والتصنيع الدقيق بالألياف الصينية، والفحص النهائي.
س 2: ما هو محتوى الإيتريا النموذجي للزركونيا الهيكلية؟
ج: الدرجة الأكثر شيوعا هي الزركونيا الرباعية المستقرة بقيمة 3 مول٪ من الإيتريا (3Y-TZP)، والتي تقدم المزيج المثالي من القوة والصلابة ومقاومة التآكل.
س 3: ما هي أفضل دقة يمكن تحقيقها على مكونات الزركونيا؟
ج: استدارة وتركيز 0.002 مم، خشونة السطح من Ra0.02 إلى Ra0.2، وسماكة الجدار 0.1 مم هي تسامحات يمكن تحقيقها بواسطة UPCERA.
س 4: هل يمكن صنع أجزاء زركونيا تحتوي على ميزات داخلية معقدة؟
ج: نعم، يمكن لتشكيل حقن السيراميك (CIM) إنتاج أشكال معقدة ذات هياكل داخلية رقيقة وصعبة أو مستحيلة الإنتاج بالضغط التقليدي.
س 5: ما الذي يجعل التلبيد مهما جدا لأداء الزركونيا؟
ج: يحول التلبيد جسم المسحوق إلى جسم شبه كامل الكثافة، والتحكم الجيد في درجة الحرارة أثناء العملية يسمح بالتحكم في حجم الحبيبات النهائي، والمسامية، والخصائص الميكانيكية للجسم.
Share on Social:


