 English
 中文


دليل مفصل لعمليات تشكيل وحرق السيراميك الهيكلي


معظم تركيبات السيراميك الهيكلي لا تحتوي على طين. نظرا لأن المواد الخام لا تحتوي على مرونة جوهرية ولا يمكنها تلبية متطلبات التشكيل مباشرة، يجب إضافة روابط مخصصة عند تحضير المادة الخام. يعتمد نوع الرابط وجرعته على عوامل متعددة، منها عملية التشكيل، الخصائص الفيزيائية والكيميائية للمادة الخام، أبعاد وتعقيد المنتج الخزفي الهيكلي، وأدوات الإنتاج القابلة للتطبيق. يجب أيضا تخصيص الأدوات وفقا لعامل انكماش التلبيد لتلبية متطلبات التشكيل الضخم. تشمل طرق الإنتاج الضخم الرئيسية ل UPCERA القولبة بالحقن السيراميكية، والضغط الإيزوستاتيكي، والضغط الجاف، والصب بالضغط الساخن.
1. متطلبات اختيار مشابك تشكيل السيراميك
يجب أن تلبي المشابك المستخدمة في تشكيل السيراميك الهيكلي أربعة متطلبات رئيسية في جميع مراحل التشكيل، والفك، والتلبيد:
يجب أن توفر أداء الربط المناسب، والحفاظ على تدفق المسحوق أثناء التشكيل، وتحسين سلامة الجسم الأخضر والقوة الميكانيكية، ودعم متطلبات التعامل مع التشغيل والتشغيل الآلي.
يجب أن تتطاير وتتحلل تماما أثناء التلبيد بدرجات حرارة عالية، دون ترك أي بقايا—أو فقط شوائب أثرية—حتى لا تتأثر الخصائص الفيزيائية والكيميائية للسيراميك النهائي.
يجب أن تكون مناسبة للإنتاج الضخم على نطاق ورش العمل، وسهلة التحضير والاستخدام، وخالية من المكونات المسببة للتآكل التي قد تتلف المعدات أو تلوث المواد الخام.
يجب أن تكون مستقرة كيميائيا ويجب ألا تتفاعل مع الزركونيا أو الألومينا أو مواد خام السيراميك الأخرى أو تؤثر سلبا على الخصائص الميكانيكية أو العازلة أو المقاومة للتآكل أو غيرها من خصائص المنتج النهائي.
2. الاعتبارات الرئيسية في تصميم أدوات تشكيل السيراميك
كل عملية تشكيل تتطلب أدوات مصممة خصيصا لها. يجب أن توفر الأدوات المؤهلة هندسة منتج متوافقة، ودقة أبعاد محددة، وتشغيل مريح، وكفاءة إنتاجية عالية، ومقاومة للاستهلاك، وعمر خدمة طويل. لذلك يجب إكمال التصميم الإنشائي، والحسابات الميكانيكية، والتصنيع الدقيق مسبقا. نظرا لأن الأجسام الخضراء الخزفية تخضع لانكماش حجمي متوقع أثناء الحرق بدرجات حرارة عالية، يجب أن يأخذ تصميم الأدوات في الاعتبار الانكماش الخطي ويشمل المسافة البعدية المطلوبة. الحساب الأساسي هو:
البعد الخطي للأداة = f × البعد السيراميك النهائي المطلوب
تحويل المعاملات: f = a/b، حيث a هو البعد الخطي للجسم الأخضر قبل الحرق، b هو البعد الخطي للسيراميك النهائي بعد الحرق، و f هو عامل الانكماش الخطي للسيراميك.
3. دليل شامل للضغط الجاف
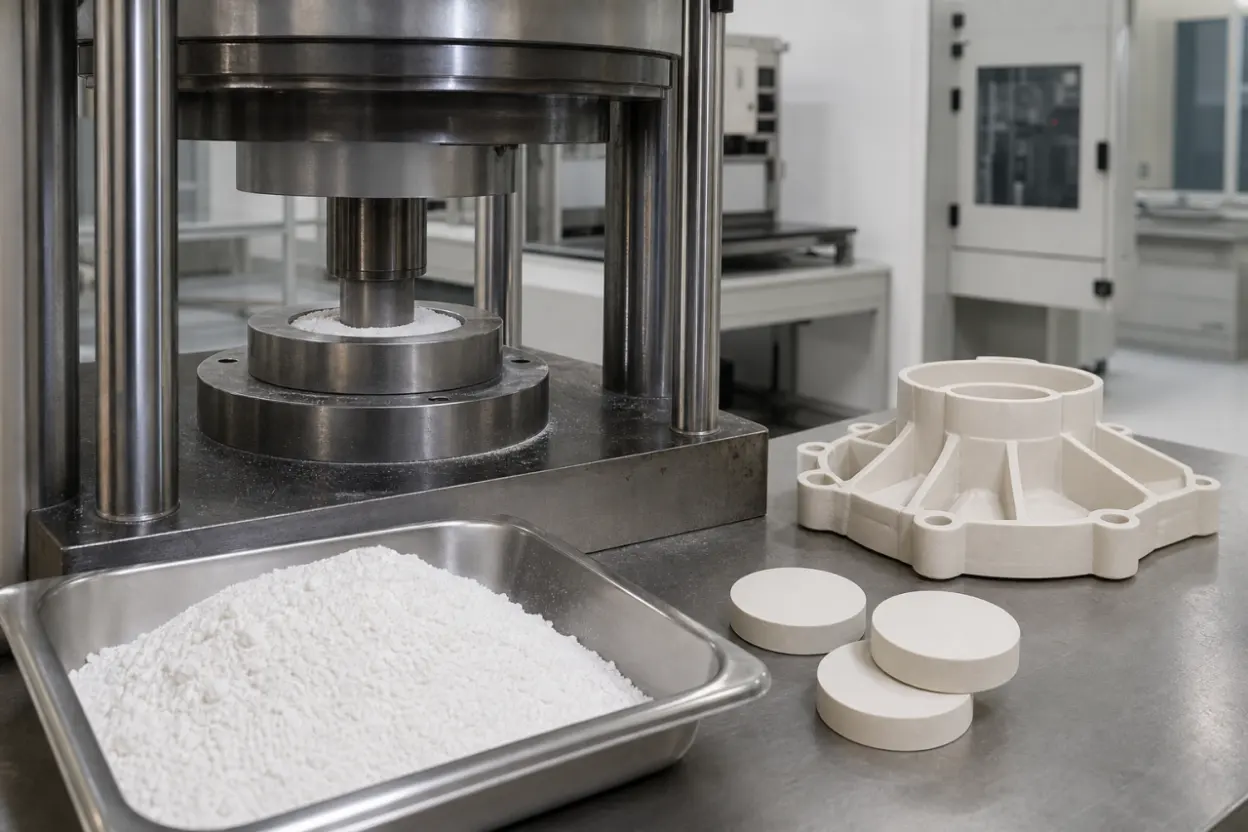
يعد الضغط الجاف أكثر عمليات التشكيل استخداما للسيراميك الهيكلي الصناعي. إنه مناسب للإنتاج الضخم الآلي، وله عملية بسيطة، وينتج انكماش حرق منتظم، ويحمل خطرا منخفضا للتشوه الناتج عن الأجزاء النهائية. وهو الأنسب للأجزاء السيراميكية التقليدية ذات الهندسة البسيطة، مثل الأقراص، وبدون فتحات خاصة أو أخاديد أو جدران رقيقة أو أضلاع. ومع ذلك، تتطلب العملية أدوات دقيقة ومقاومة للتآكل ولديها قيود تطبيقية قوية نسبيا. يعد محتوى رطوبة المسحوق نقطة تحكم جوهرية في الجودة في الضغط الجاف، مع نطاق قياسي يتراوح بين 4٪-8٪. قبل الإنتاج الضخم، يجب إضافة رابط مناسب وتحبيط المسحوق لتحسين التدفق، وتقوية ارتباط الجسيمات، وزيادة قوة الضغط على الجسم الأخضر.
3.1 نقاط التحكم الرئيسية في العملية للضغط الجاف
(1) طريقة الضغط
ينقسم العصر إلى أوضاع أحادية الجانب وذات وجهين، مما يؤثر مباشرة على توحيد الكثافة. في الضغط أحادي الجانب، تطبق القوة من جانب واحد فقط: تكون الكثافة أعلى قرب الطرف المحمل وأقل عند الطرف البعيد، مما يخلق فرقا كبيرا في الكثافة داخل الجسم الأخضر. مع الضغط على الوجهين، تطبق القوة في نفس الوقت من كلا الطرفين. يصبح الطرفان مضغوطين جيدا بينما الكثافة في المركز أقل قليلا، لكن التوحيد العام أفضل من الضغط أحادي الجانب.
(2) الضغط المكون
يحدد الضغط المكون مباشرة كثافة الجسم الأخضر وانكماش الحرق. إذا كان الضغط منخفضا جدا، فإن الجسم الأخضر يحتوي على المزيد من المسام ويظهر انكماش أكبر أثناء الحرق. يتم التحكم في الضغط الجاف الصناعي التقليدي عند ≤ 2 ميغاباسكال. الضغط الزائد يمكن أن يسبب بسهولة تقشر السطح، وتشقق السطح، والالتصاق أثناء إزالة القوالب، وتشقق الحواف أو الزوايا.
(3) سرعة الضغط ووقت التثبيت
إذا تم تطبيق الضغط بسرعة كبيرة، لا يمكن للهواء المحبوس بين جزيئات المسحوق الهروب، مما يسبب عيوبا مثل تقشر الجسم الأخضر، وعدم توازن الكثافة الداخلية والخارجية، والفقاعات الداخلية المتبقية. يتطلب الإنتاج الكمي ضغطا بطيئا وموحدا مع وقت ثابت لتثبيت الضغط لإخلاء الهواء الداخلي وضمان كثافة موحدة في جميع أنحاء الجسم الأخضر.
4. المراحل الثلاث الرئيسية لحرق السيراميك
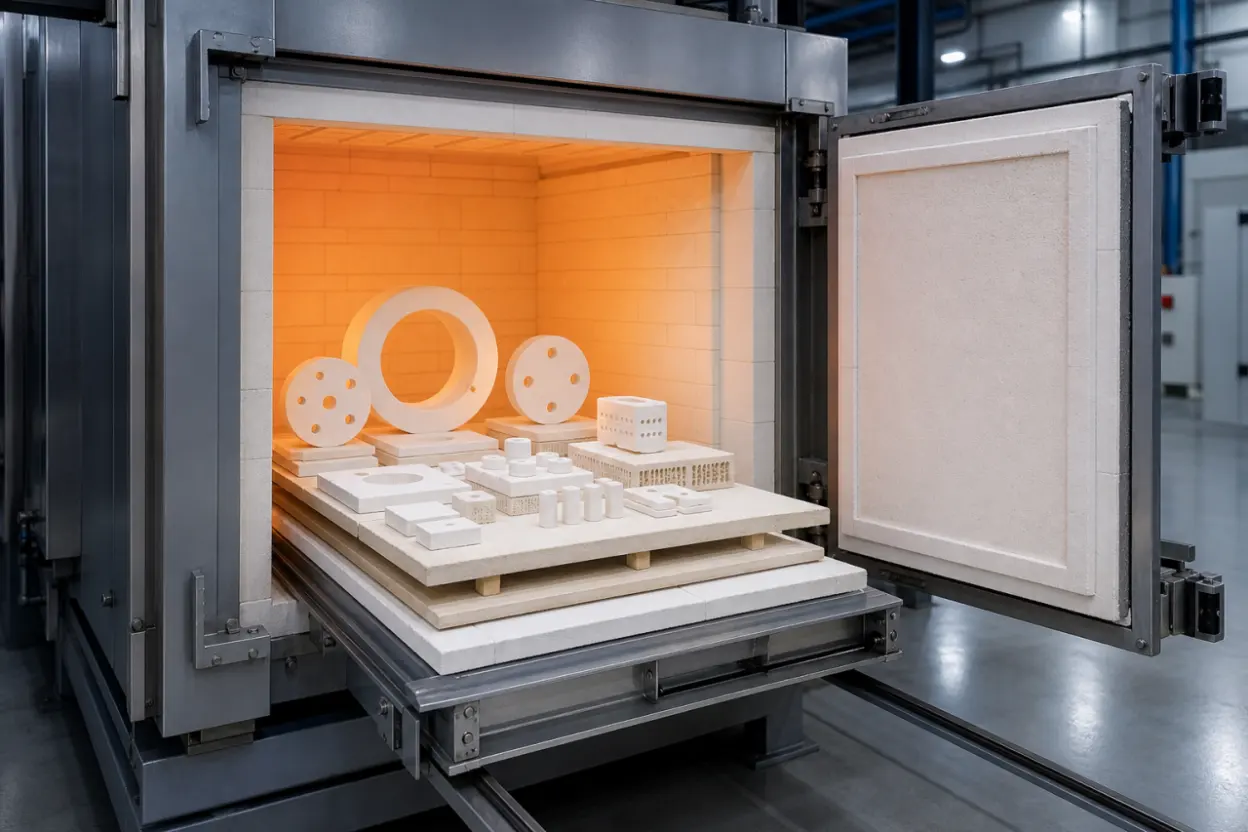
الحرق هو العملية الأساسية التي يوضع فيها جسم خزفي أخضر مشكل في فرن عالي الحرارة ويكثف عبر الحرارة. تحدث التفاعلات الفيزيائية والكيميائية المقررة، مما يمكن المنتج النهائي من تحقيق الخصائص الميكانيكية والكهربائية والمقاومة للتآكل وغيرها من الخصائص الخدمية المطلوبة. تشمل دورة الحرق الكاملة التسخين، والحفاظ على درجة الحرارة، والتبريد. يجب التحكم في معلمات العملية لكل مرحلة بشكل مستقل وعدم تعديلها بشكل عشوائي.
مرحلة التسخين 4.1
تمتد هذه المرحلة من درجة حرارة الغرفة إلى الحد الأقصى المحدد. وظائفه الرئيسية هي تبخير الرطوبة الحرة، وتبخير المواد العضوية بدرجات حرارة عالية، وإزالة الماء البلوري والماء الهيكلي، وتحليل مكونات الكربونات، وفي سيراميك الزركونيا التحول المرتبط بالطور البلوري عالي الحرارة. باستثناء التحول الطوري، تطلق هذه العمليات كميات كبيرة من الغاز. لذلك يحظر التسخين السريع في هذه المرحلة لأنه قد يسبب أجساما خضراء مسامية أو فضفاضة، وتشوها عاما، وتشققات الحواف، وتشققات داخلية عبر دفعة الإنتاج.
4.2 مسرح الانتظار
مرحلة التثبيت هي الخطوة الحاسمة في تحديد خصائص السيراميك النهائي. تخضع المكونات داخل الجسم الأخضر بالكامل لتحولات الطور الفيزيائية والتفاعلات الكيميائية، مما يشكل في النهاية مصفوفة سيراميك كثيفة بالأداء المطلوب. لكل مادة خام خزفية نطاق درجة حرارة حرق مثالية، لذا يجب التحكم بدقة في أقصى درجة حرارة للفرن ووقت الثبات. عند الاحتفاظ به ضمن النطاق المناسب، يكون المنتج المحروق كثيفا وغير نفاذ، وله بنية حبيبية موحدة، ويوفر خصائص ميكانيكية وكهربائية مثالية. الحرق فوق نطاق درجات الحرارة المحدد يزيد من المسامية ويقلل بشكل كبير من القوة وأداء العزل ومقاومة التآكل.
مرحلة التبريد 4.3
تغطي هذه المرحلة التبريد المتحكم فيه من أقصى درجة حرارة للحرق إلى درجة حرارة الغرفة. تحدث التغيرات الفيزيائية والكيميائية مثل تصلب الطور السائل، وتبلور الحبيبات، وتحولات طور المادة أثناء التبريد. تحدد طريقة التبريد ومعدل التبريد مباشرة تركيب الطور والبنية الدقيقة الداخلية للمنتج النهائي، ويؤثران في النهاية على خصائص رئيسية مثل مقاومة التآكل، والقوة، والاستقرار الأبعادي. تتطلب الأجزاء السيراميكية ذات الهندسة الخاصة أو الجدران الرقيقة عملية تبريد بطيئة ومتدرجة.
5. مقارنة معلمات عملية التشكيل
| العملية | معلمات العملية الرئيسية | المنتجات المناسبة | اعتبارات العملية |
| الضغط الجاف | محتوى رطوبة المسحوق 4٪-8٪؛ تشكل ضغطا ≤ 2 ميغاباسكال؛ الضغط أحادي الجانب أو الجانب المزدوج | أجزاء خزفية صغيرة ذات هندسة بسيطة، مثل الأقراص والكتل، بدون ميزات خاصة | تحكم صارما في سرعة الضغط وتوفير وقت تثبيت كاف لمنع تقشر الجسم الأخضر والتشقق |
| القولبة بالحقن | مناسبة للهندسات المعقدة الدقيقة؛ يجب أن تأخذ الأدوات المخصصة في الاعتبار الانكماش | قطع سيراميك دقيقة معقدة بها ثقوب صغيرة، أو ثقوب عمياء، أو جدران رقيقة، أو أضلاع متعددة | الأجزاء ذات الجدران السميكة لها خطر فك الارتباط أعلى؛ التحكم في نسبة الرابطة لمنع الفقاعات والتشقق |
| الضغط الإيزوستاتيكي | ضغط موحد مطبق في جميع الاتجاهات، مما ينتج كثافة جسم أخضر متسقة للغاية | القطع الخزفية الهيكلية الحاملة للأحمال متوسطة إلى كبيرة | دورة إنتاج أطول وتكلفة إنتاج مرتفعة نسبيا للدفعات الصغيرة |
| الصب بالضغط الساخن | الصب المنصهر المعتمد على نظام رابطة البارافين | السيراميك الهيكلي الصغير إلى المتوسط الخاص بهندسة منتظمة | وقت فك الربط الطويل وبقايا رابطة أثر محتملة |
الأسئلة الشائعة (FAQ)
س: هل يجب إضافة روابط عند تشكيل السيراميك الهيكلي؟
ج: معظم المواد الخام الخزفية الهيكلية الخالية من الطين لا تحتوي على مرونة ولا يمكن تشكيلها مباشرة، لذا يجب إضافة مادة رابطة مناسبة. يمكن معالجة بعض المساحيق البلاستيكية المعدلة فقط بدون رابط، حسب طريقة التشكيل المحددة.
س: لماذا يجب أخذ عامل الانكماش الخطي السيراميك في الاعتبار عند تحديد نسبة الأدوات؟
ج: الأجسام الخضراء الخزفية تخضع لانكماش متوقع أثناء الحرق بدرجات حرارة عالية، وتختلف نسبة الانكماش حسب المادة. بدون سماح أدوات مناسب، ستكون الأجزاء النهائية أصغر وقد تتجاوز حدود التحمل. حساب الأبعاد باستخدام معامل f = a/b يساعد في ضمان أن دقة أبعاد الجزء النهائي تفي بالمواصفات.
س: هل الضغط على وجهين أفضل من الضغط أحادي الجانب في الضغط الجاف؟
ج: يوفر الضغط مزدوج الوجه كثافة أكثر تجانسا بشكل عام ومناسب للمكونات السيراميكية عالية الدقة والحاملة للأحمال. الطباعة أحادية الجانب أبسط وأكثر كفاءة ومناسبة للإنتاج الضخم لأقراص السيراميك العادية ذات الدقة المنخفضة. يجب اختيار الطريقة حسب التطبيق.
س: هل يمكن زيادة معدل التسخين طوال دورة حرق السيراميك؟
ج: لا. خلال مرحلة التسخين الأولية، يتم إطلاق الروابط والرطوبة وغازات التحلل بشكل مكثف. يمكن أن يحبس التسخين السريع الضغط ويسبب تشققات أو بنية فضفاضة في الجسم الأخضر. يمكن تعديل معدل التسخين فقط ضمن الحدود المتوافقة خلال المراحل الوسطى واللاحقة، حسب المادة.
س: كيف يجب اختيار العمليات الأربع الرئيسية للتشكيل؟
ج: اختر الضغط الجاف للأقراص الرقيقة البسيطة جدا والكتل القياسية؛ القولبة بالحقن للأجزاء الصغيرة والمعقدة ذات الجدران الرقيقة؛ الضغط المتساوي للقطع المتوسطة إلى الكبيرة ذات الكثافة العالية؛ وصب الضغط الساخن لأجزاء سيراميك خاصة صغيرة إلى متوسطة ذات هندسة منتظمة. يجب أن يأخذ الاختيار النهائي في الاعتبار حجم الإنتاج، ومتطلبات الدقة، والتعقيد الهيكلي.
اختيار العمليات ودعم التخصيص
سواء كان منتجك مكون سيراميك تقليدي بسيط من نوع الكتلة أو الصفيحة، أو قطعة سيراميك هيكلية معقدة ذات جدران رقيقة وعالية الدقة يتطلب ضغطا جافا، أو قولبة بالحقن، أو ضغط متساوي أو صب بضغط ساخن، يمكننا اختيار عملية التشكيل وفقا لهيكلها، نوع المادة، تفاوتات الأبعاد، ومتطلبات حجم الإنتاج. يمكننا أيضا تحسين نسب الروابط ومعايير الحرق، وحساب بدلات الأدوات، وتوفير حل كامل لعملية الإنتاج الضخم.


